

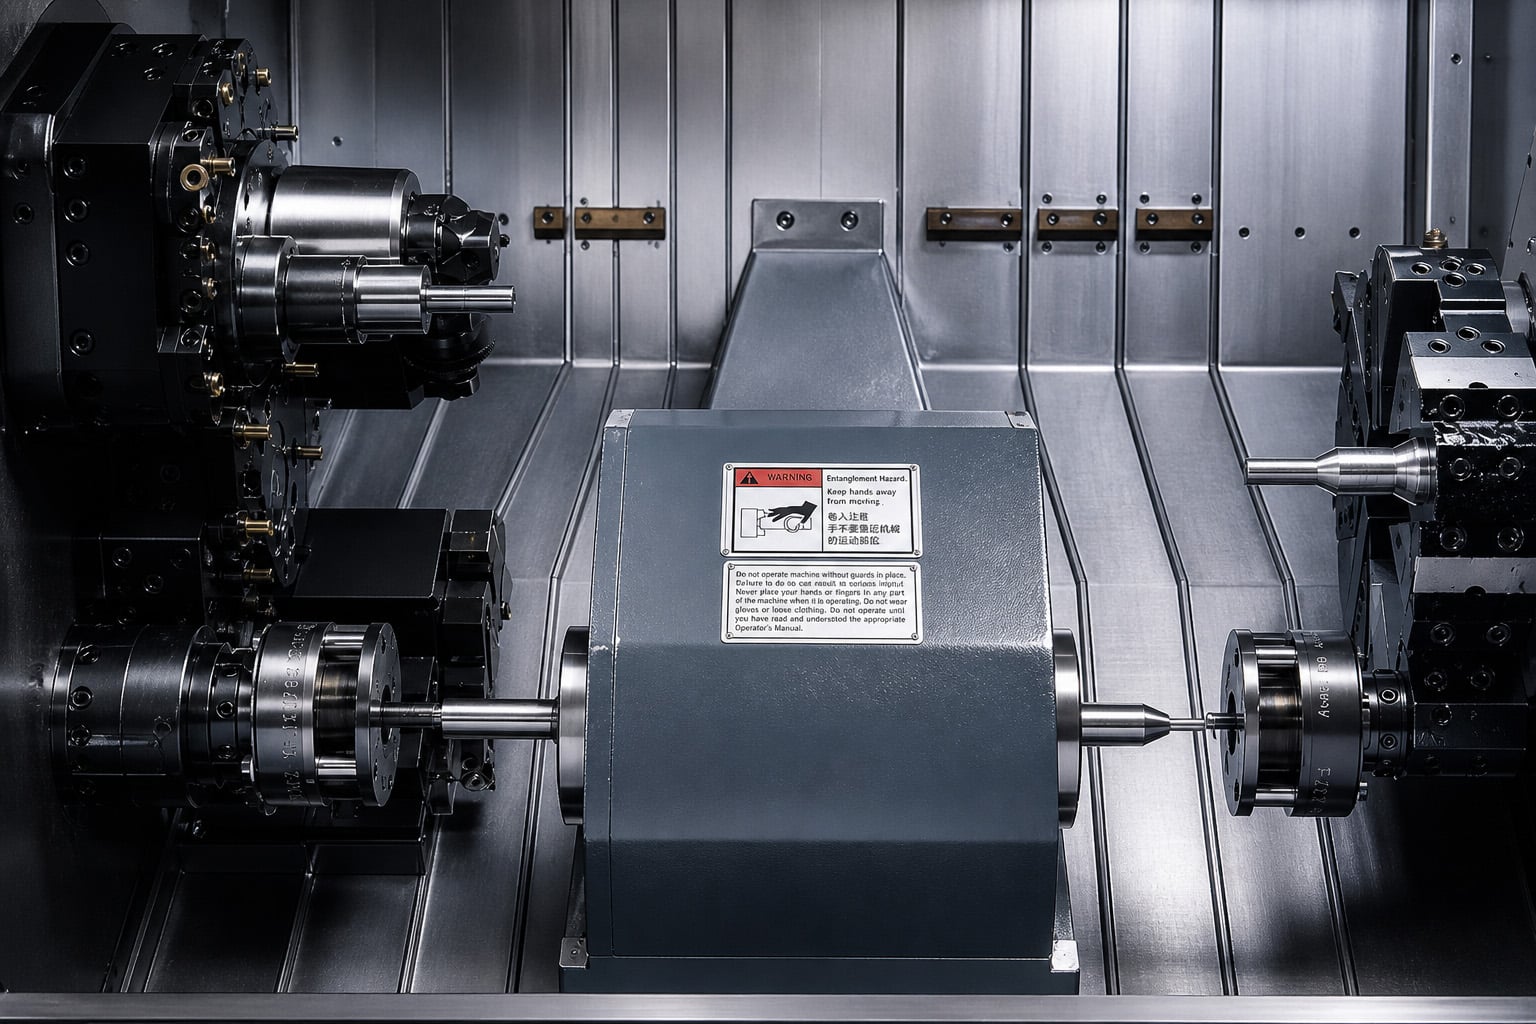
全球軸件市場規模預估在 2035 年將達到 309.4 億美元。隨著產量持續放大,OP10 自動化成了關鍵變數,決定一條產線能順利擴產,還是默默限制了產出。第一道工序是端面與中心孔加工,它建立的中心孔基準,會被後面每一道工序沿用。這一步沒做好,後段研磨或精加工再精密,也救不回來。
端面與中心孔加工階段的 OP10 自動化,決定了軸件的整體品質。每一個基準、每一項公差、每一個後段決策,都從 OP10 建立的中心孔開始。
對負責大量軸件產線的生產工程師來說,不論是馬達軸、活塞桿、油壓管或平衡軸,OP10 的配置方式不是在幫產能加分,就是讓產能暴露在系統性誤差之下。
在生產工程中,OP10 指的是第一道工序,通常是端面與中心孔加工:把軸件素材的兩端端面加工平整,再鑽出中心孔,作為後續所有工序使用的基準。OP10 做對了,整條線就能穩定運作;做錯了,研磨不良、偏擺超差和後段報廢幾乎都會接著出現。
夾在治具裡的切屑,或是對位偏掉的刀具主軸,都可能讓中心孔基準位移,直接影響 OP10 的精度。因為後段每道工序都建立在同一個基準上,誤差不會停在原地,而是一路往下傳,每一站都再放大一些。
端面與中心孔加工這一步,越來越常是產線瓶頸最先出現的地方。原因不是機台壞了,而是傳統端面中心孔機的架構,本來就不是為現在的公差要求和生產節拍設計的。
軸件的幾何要求越來越高,傳統端面中心孔加工的配置,會碰到很難在不同班別、不同批次間穩定控制的精度極限。主要有四個結構性問題:
這些都不是單純的架設問題,而是結構性的問題:取決於精度基準在哪裡建立,以及機台架構留下多少可變因素。
OP10:傳統機台 vs. TL10
| 傳統機台 | TL10 | |
|---|---|---|
| 加工週期 | 基準值(約 40 秒) | 最多縮短 60%(18 秒以內) |
| 中心孔精度 | 約 ±0.05 mm | ±0.01 mm |
| 每件架設次數 | 2 次 | 1 次,兩端一起完成 |
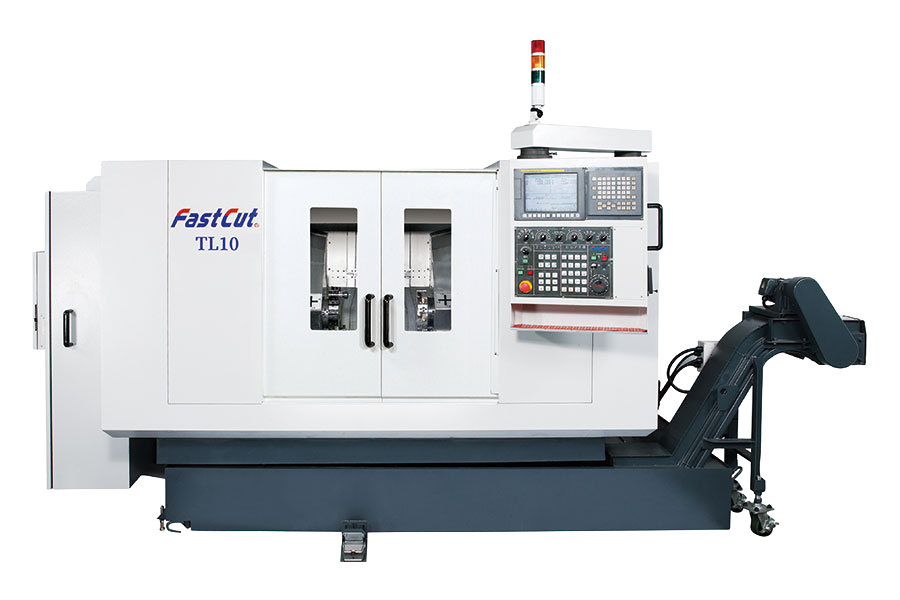
TL10 兩端同時加工 CNC 車床,就是為了解決傳統端面中心孔機的結構限制而設計。配備 12 刀位伺服刀塔、Fanuc 控制器,以及 Z/X 軸高速移動的線性滑軌,TL10 能為主軸通孔 Φ80 以內的活塞桿、油壓管與馬達軸,提供高精度的 OP10 自動化。
01. 以單一旋轉基準完成兩端加工
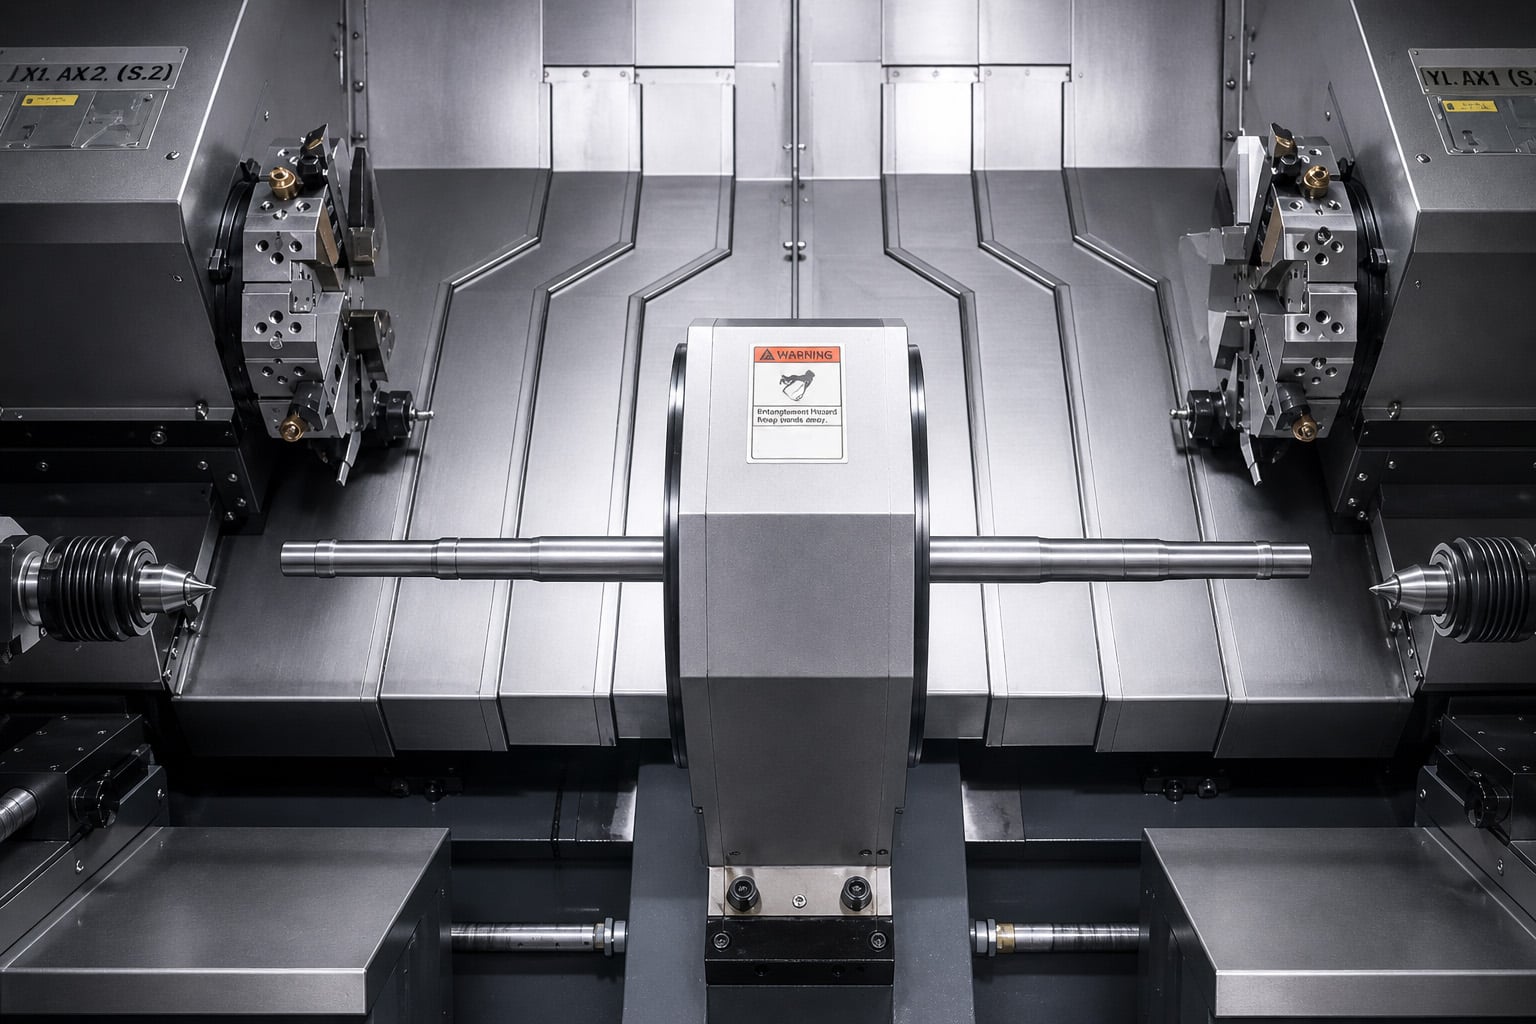
在 TL10 上,工件由高精度主軸帶動旋轉,兩端在一次架設中完成加工。製程不必依賴兩支各自對位的旋轉刀具主軸,而是使用同一個穩定的旋轉基準。既保留兩端同時加工的優勢,同心度也更容易設定、驗證與維持。
02. 穩定的 ±0.01 mm 中心孔精度
工件由主軸帶動旋轉,所以中心孔精度建立在主軸軸承的精度上,而不是反覆調整刀具端的對位。製程中需要對位的變數變少,±0.01 mm 的精度更容易在不同操作人員、班別與批次間維持,直接解決傳統 OP10 配置的批次漂移問題。
03. 程式化換線
不同規格的軸件,只要叫出對應的程式,不需要手動調整凸輪,也不必重新設定擋塊。換線時間從幾小時縮短到幾分鐘,多樣少量的軸件生產也能兼顧產能,每次換線都不會再帶進對位風險。
04. 高壓冷卻與自動化就緒設計
TL10 可搭配 70 Bar 高壓冷卻與伺服尾座選配,也能順利整合自動上下料系統,讓大量生產的產線實現連續、無人化的 OP10 自動化。
假設一條馬達軸產線每班生產 500 件以上,後段外圓研磨對偏擺的要求很嚴格。OP10 使用傳統手動端面機時,每件加工週期約 40 秒。中心孔定位會受到切屑干擾、治具狀態與刀具主軸對位影響;中心基準一偏,研磨不良追查下去,原因都指向 OP10 的中心孔偏差。
OP10 改用 TL10 後,加工週期降到 18 秒以內,整批中心孔精度維持在 ±0.01 mm,來自 OP10 的研磨不良率降到 1% 以下。
改善不是發生在研磨站,而是因為一開始就建立了更好的基準。OP10 自動化穩定了,整條產線都跟著受益。
如果您的軸件產線正卡在 OP10,例如中心孔不穩定、治具造成的定位誤差,或是兩端對位的問題,TL10 就是針對這些問題打造的方案。想進一步了解健溢機械的核心技術,以及 TL10 兩端同時加工 CNC 車床的完整規格,歡迎參考官網相關頁面。
想更了解加工基準與座標系統,也可以參考 Wikipedia 的 CNC 數值控制介紹。
Q:軸件加工的 OP10 自動化是什麼?
OP10 自動化指的是把軸件產線的第一道工序自動化,通常是端面與中心孔加工。透過 CNC 機台建立中心孔基準,不需要人工介入。穩定的 OP10 自動化能把人為變數排除在製程最關鍵的一步之外,讓每一件工件都從一致且精準的基準開始。
Q:為什麼 OP10 的精度會影響後段研磨品質?
OP10 鑽出的中心孔,是後續所有工序的基準,外圓研磨也不例外。如果中心孔因為切屑干擾、主軸對位偏差或治具磨耗而位置不一致,工件在研磨前就已經偏了。研磨機無法修正錯誤的基準,只能依照這個基準加工。
Q:TL10 的 OP10 自動化和傳統機台比,改善在哪裡?
傳統端面機依賴兩支分別對位的旋轉刀具主軸,TL10 則是讓工件在單一高精度主軸上旋轉。這樣就排除了兩端對位誤差,也減少製程中的精度變數,讓 ±0.01 mm 的中心孔精度能在不同批次與操作人員之間穩定維持。
Q:OP10 自動化適合多樣少量的軸件生產嗎?
適合。TL10 的程式化換線功能,只要叫出程式就能切換不同規格的軸件,不必手動調整凸輪,換線時間從幾小時縮短到幾分鐘。多樣少量的產線在切換料號時,也能維持精度與產能。