

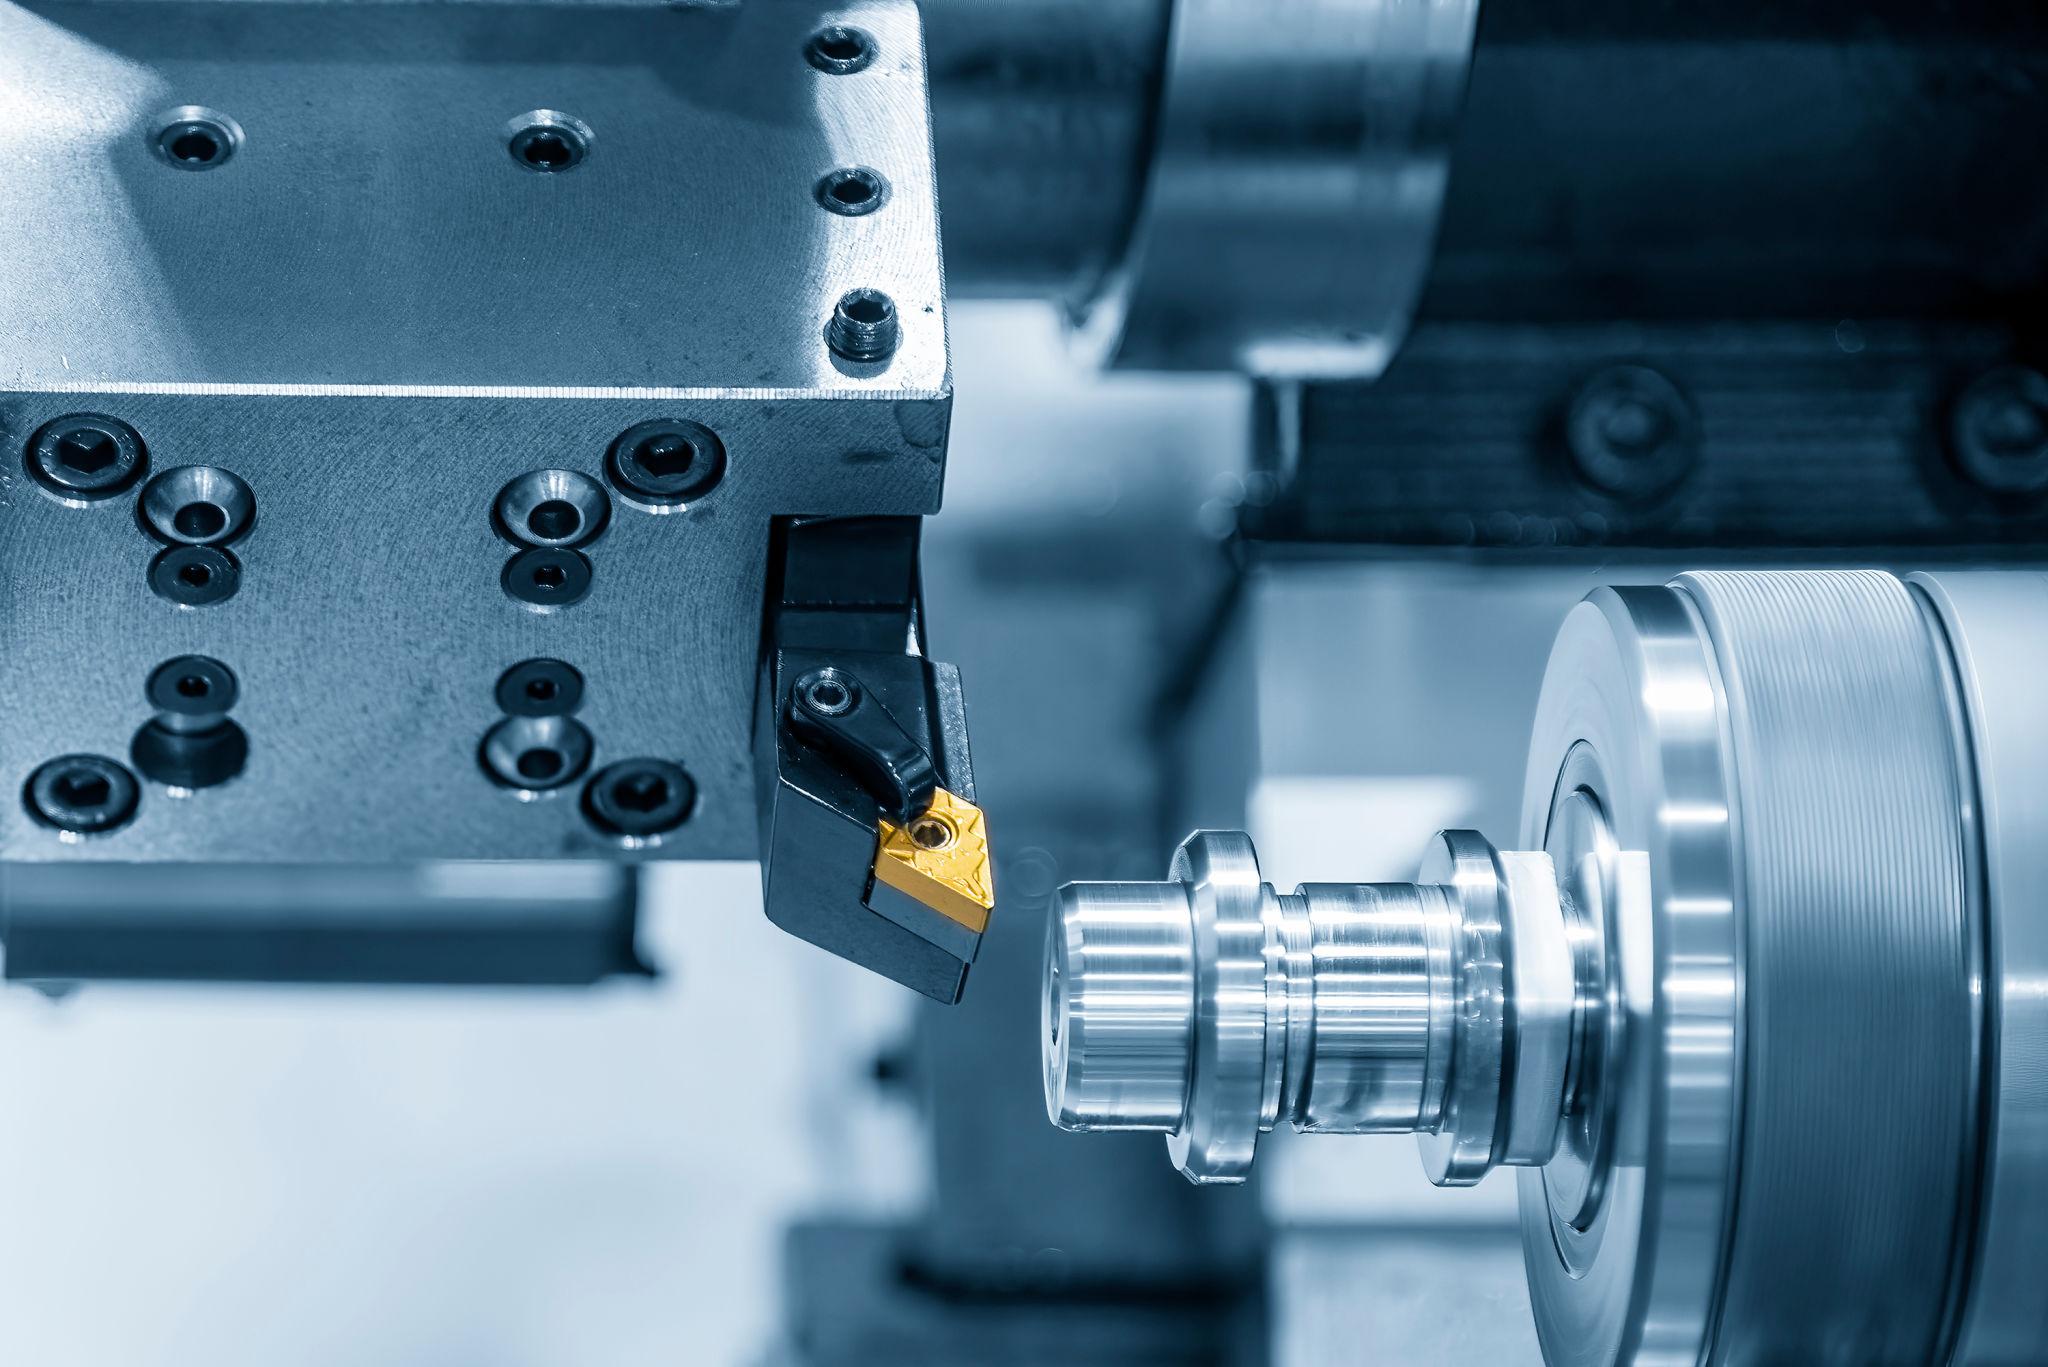
全球 CNC 機台市場規模已超過 1,000 億美元,製造業也在加速自動化。PwC 報告預估,高度自動化產線的比例到 2030 年將從 18% 增加到 50%,成長超過一倍。但有一件事始終不變:OP10 沒做好,再多自動化也補不回來。這正是端面與中心孔加工在今天比以往更重要的原因。
端面與中心孔加工是所有軸件生產流程的第一道工序。它決定後面每一步是穩穩走在正軌上,還是讓誤差越滾越大。
這篇文章會說明端面中心孔機實際在做什麼、為什麼這道工序決定了後段的上限,以及 2026 年有哪些更新的替代方案。
端面中心孔機會在一次夾持中,對軸件素材完成兩項工作:把兩端端面加工平整,並在兩個端面鑽出精準的中心孔。
這些中心孔是後續每一道工序的基準。之後不論是車床、研磨機或滾牙機,都會以這些中心孔來定位。只要偏差 0.05 mm,誤差就會沿著整條生產鏈傳下去,而且越來越大。
在精實生產與 CNC 生產規劃中,這第一道工序正式名稱是 OP10(Operation 10),端面中心孔機就是為了一次完成這兩項工作而設計的。中心孔一旦歪了,後段任何工序都無法修正。了解這兩項工作各自的作用,就能明白為什麼把它們合在一起,是端面與中心孔加工的核心:
過去幾十年,歐洲與亞洲的生產現場都用專用的端面中心孔機來處理 OP10,其中包括知名的老牌機型,例如 Hey(#3 及同類機型)。這些機台是為特定用途打造的,在它們的年代非常好用。但到了今天,整個環境已經徹底改變。
| 功能 | 傳統端面中心孔機 | 健溢機械兩端同時加工車床 |
|---|---|---|
| 兩端端面加工 | 依序進行,需兩次架設 | ✓ 同時加工 |
| 鑽中心孔 | 另外一道工序 | ✓ 同一個循環完成 |
| 是否需要重新夾持 | 需要,有偏差風險 | ✓ 不需要 |
| CNC 程式控制 | 有限或沒有 | ✓ 完整 CNC 控制 |
| 機械手臂/自動化整合 | 需要複雜的改裝 | ✓ 原生支援 |
| 不同軸徑的彈性 | 固定刀具,範圍有限 | ✓ 程式換線 |
中心夾持的優勢。兩端同時加工車床從工件中段夾持,而不是夾在兩端,所以兩個端面都能完全空出來同時加工。結果是端面、中心孔、倒角,甚至外徑車削,都能在一個不中斷的循環中完成兩端加工。這不是小幅改良,而是對 OP10 端面與中心孔加工完全不同的做法。
只要是大量生產軸件、車軸、桿件或圓柱零件的製造商,都需要精準的端面與中心孔加工。最關鍵的領域包括:
在這些產業中,投資一台好用的端面中心孔機或兩端同時加工車床,都能立刻從報廢減少、週期縮短和後段穩定度中回收。
現在仍在運轉的傳統端面中心孔機,很多是 Hey #3 或同級機型,機齡常有 30 到 50 年。它們耐用,但從來不是為多樣少量的 CNC 生產、機械手臂上下料或工業 4.0 連線而設計。
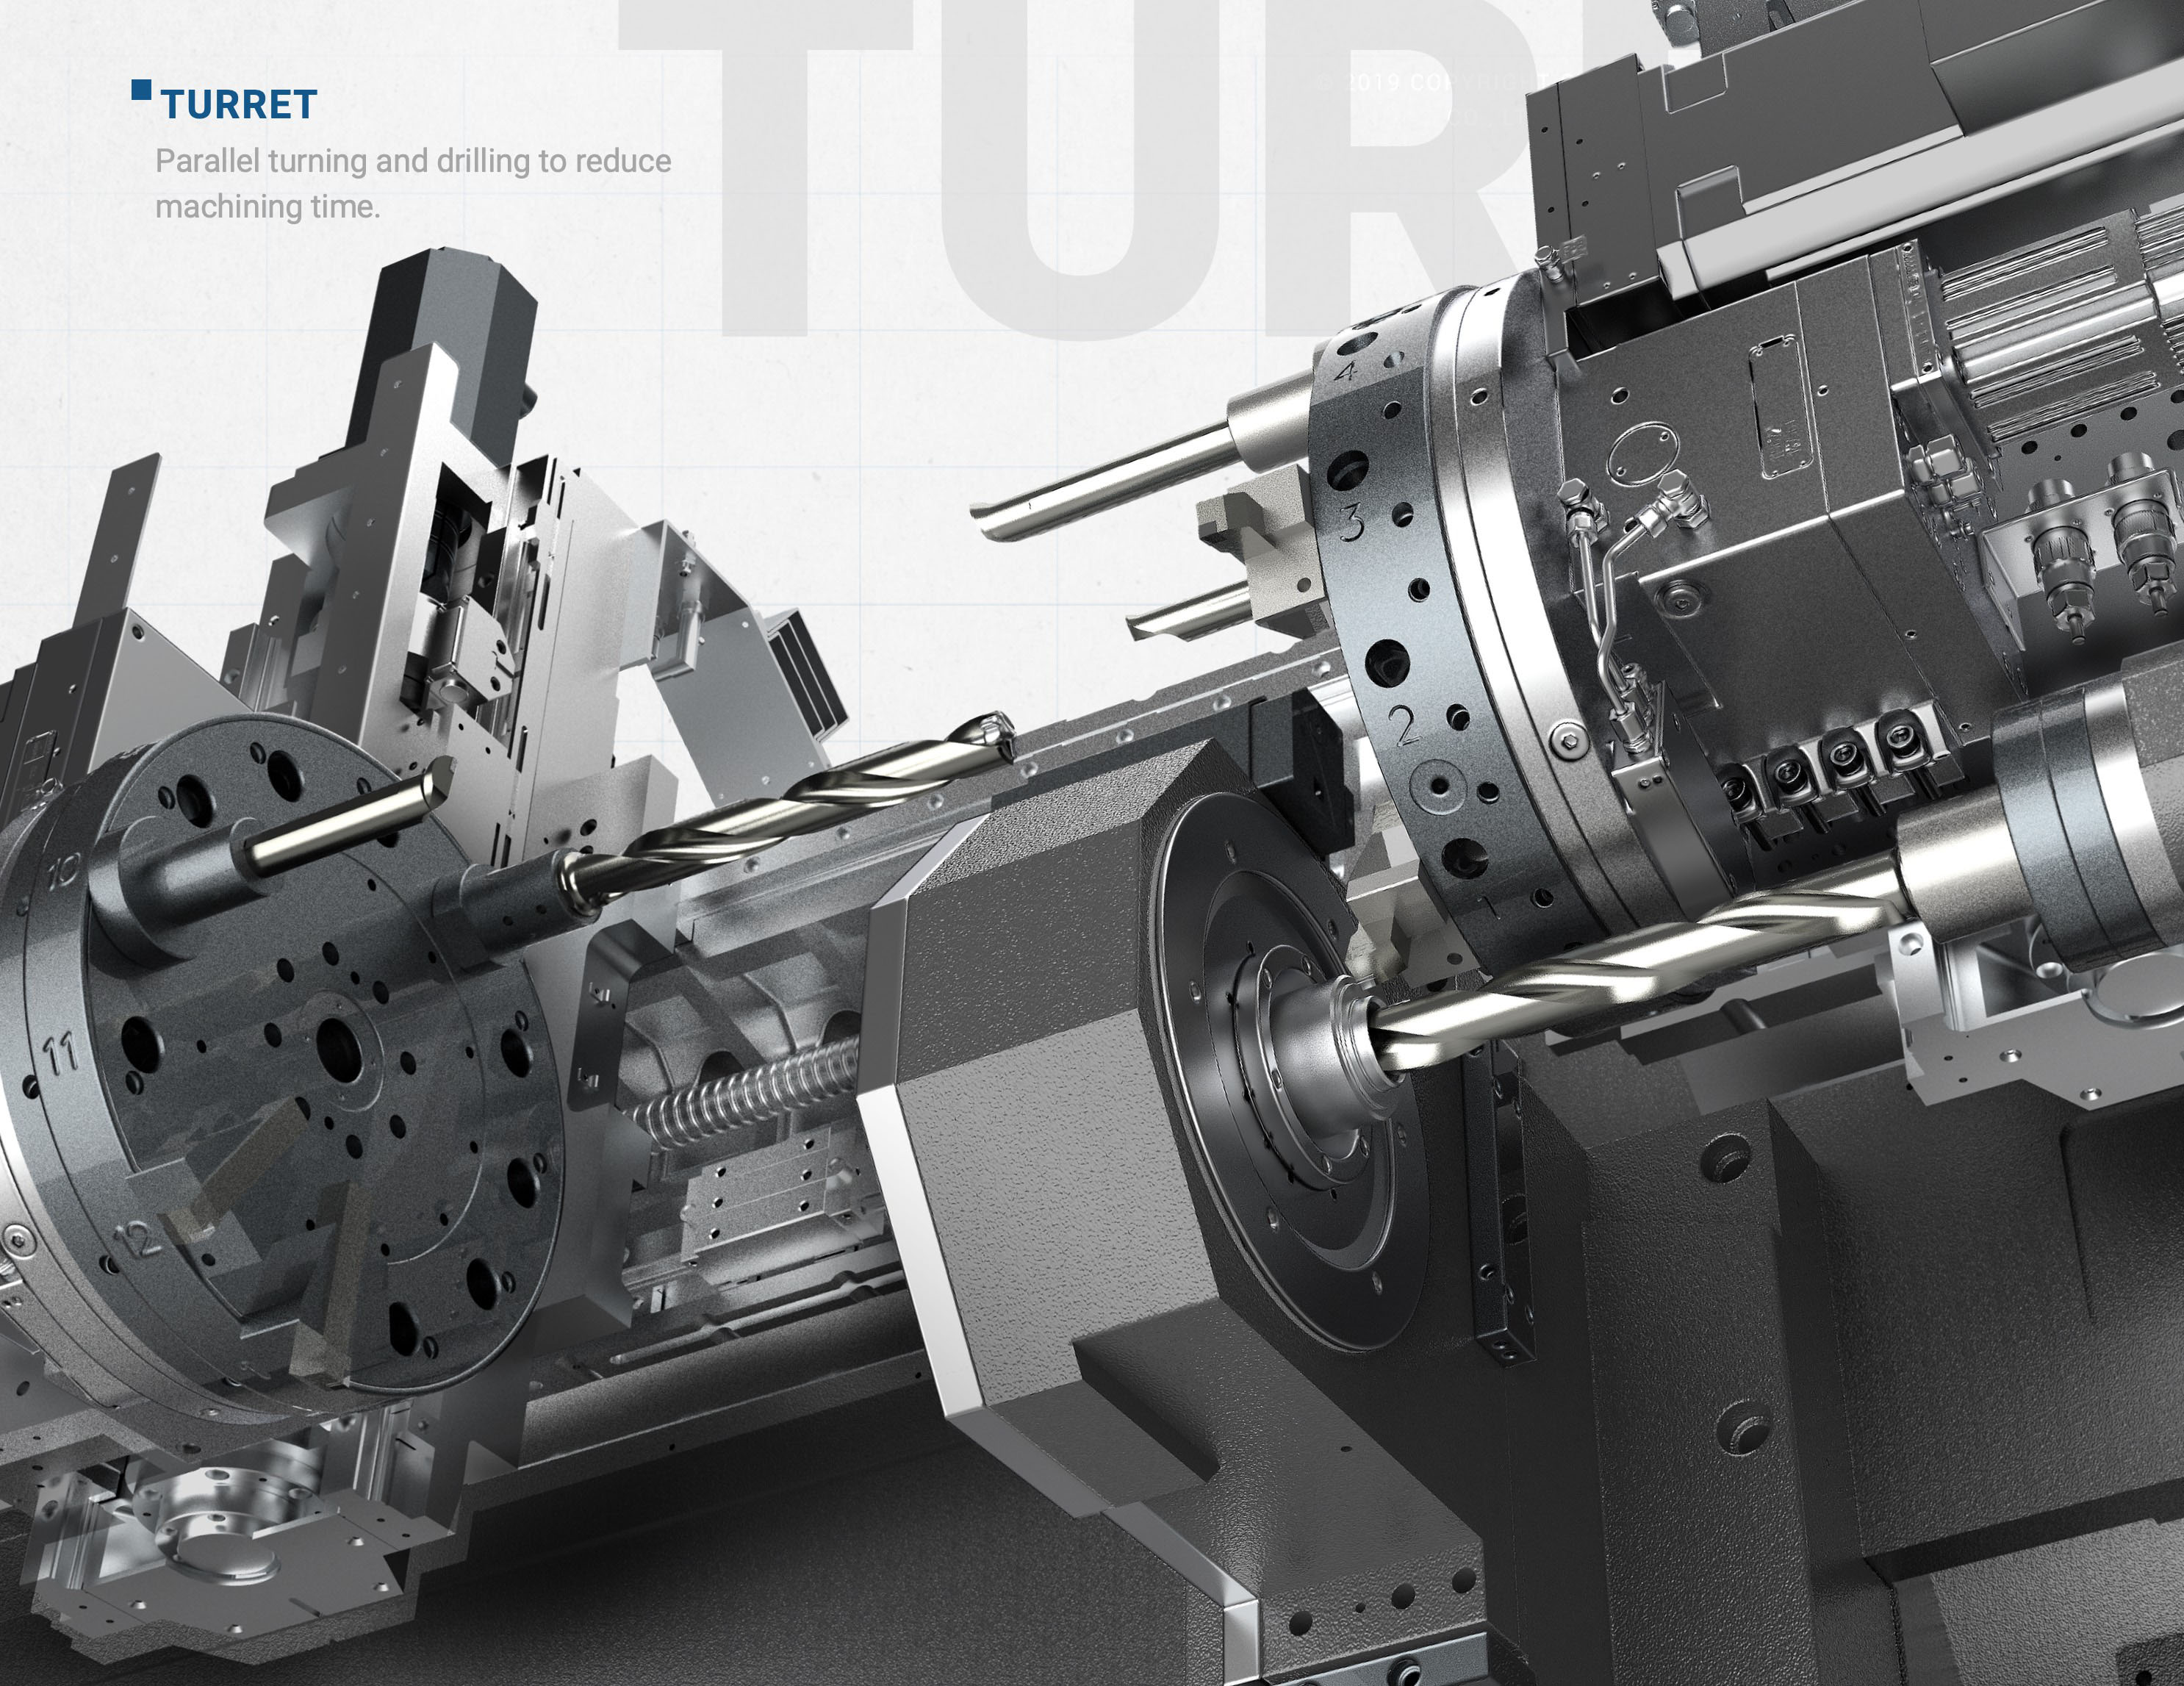
繼續使用老設備的隱性成本,每年都在增加。備品越來越難找,1990 年時有競爭力的加工週期,現在成了生產瓶頸。OP10 無法接進自動化產線,整條產線就無法自動化。現代的兩端同時加工車床不只是取代 Hey 機台或端面中心孔機,更能釋放後段所有工序的自動化潛力。
想進一步了解我們的做法,歡迎參考核心技術,以及能取代傳統端面中心孔加工配置、最多縮短 60% OP10 加工週期的兩端同時加工 CNC 車床。
想更了解現代 OP10 背後的控制系統,可以參考 CNC 數值控制等公開資料。
Q:簡單來說,端面與中心孔加工是什麼?
它是軸件素材的第一道加工工序(OP10):把兩端端面加工平整,並鑽出精準的中心孔,作為之後所有車削、研磨與滾牙工序的基準。
Q:為什麼端面與中心孔加工對品質這麼關鍵?
因為中心孔一旦歪了,後段任何工序都無法修正。中心只要偏 0.05 mm,誤差就會傳遍整條生產鏈,所以 OP10 實際上決定了成品能達到的精度上限。
Q:兩端同時加工車床可以取代 Hey 機台做端面與中心孔加工嗎?
可以。健溢機械的兩端同時加工車床能完成和 Hey #3 相同的端面與中心孔加工,而且具備完整 CNC 控制、原生支援自動化,兩端在一個循環內完成,是老舊 Hey 機台最直接的升級方案。
Q:現代的端面與中心孔加工可以省下多少加工週期?
兩端同時加工車床在一個不中斷的循環中完成兩端的端面、中心孔與倒角,不必分成兩次依序架設,OP10 的加工週期最多可縮短 60%。