

在精密製造中,兩端同時加工車床已成為同時要求高同心度與高產量的產線首選。加工長軸、重型管件或複雜的聯軸器時,傳統 CNC 車床必須分兩步:先加工一端、停機、把工件翻面,再加工另一端。每次翻面都會帶來定位誤差、拉長加工週期,也多耗人力。兩端同時加工車床,就是為了把這些限制從生產中移除而設計的。
對追求更嚴格公差、更高產量與更精實營運的製造商來說,了解兩端同時加工車床實際在做什麼、為什麼重要,已經不是選項,而是競爭的必要條件。
這篇文章會拆解兩端同時加工的核心技術優勢、在生產現場能量化的效益,以及讓健溢機械兩端同時加工車床成為產線穩定長期投資的具體工程設計。
答案在於幾何與製程邏輯。兩端同時加工車床從工件的中點,也就是中段夾持,而不是夾在一端。這個結構上的決定,帶來四項相互加乘的優勢,直接影響成品品質與加工週期。
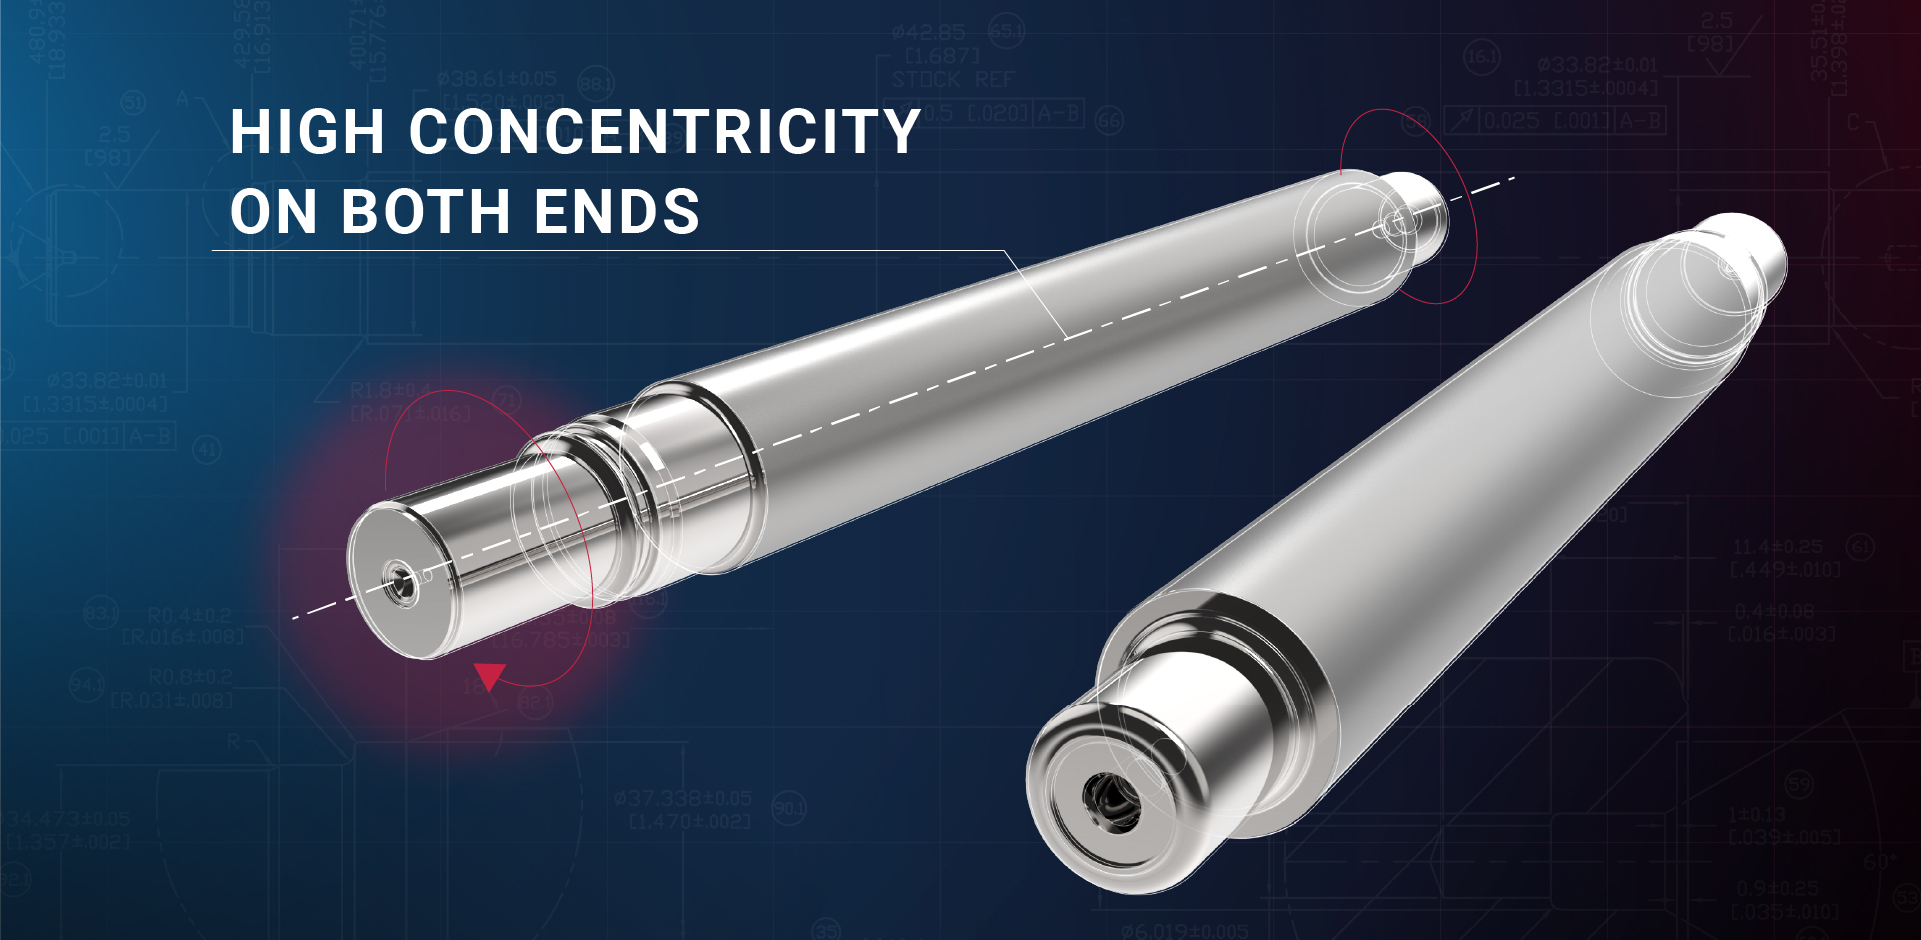
01. 高同心度,沒有翻面誤差
中心夾持把工件固定在真正的中點,確保兩端沿著完全相同的軸線加工,排除工件翻面後重新夾持造成的同軸度誤差。對傳動軸、油壓缸、主軸座這類偏擺公差嚴格的零件來說,這不是小幅改善,而是合格品與不良品的差別。
02. 兩端同時加工
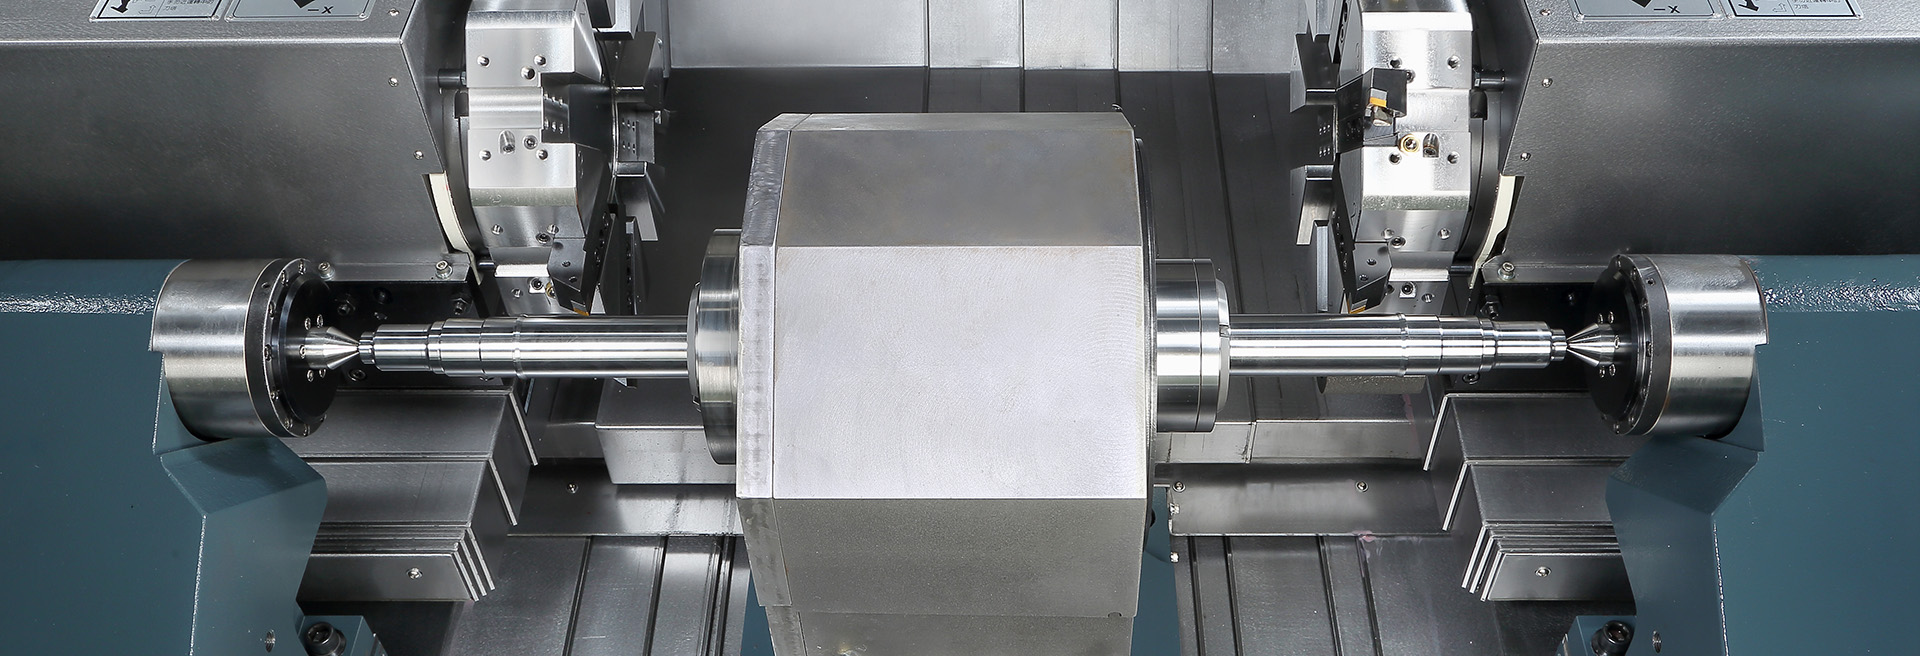
傳統流程是加工一端、停機、卸料、翻面、重新上料,再加工另一端。兩端同時加工車床則在一次架設中處理兩端,兩座刀塔同時切削,大幅縮短總製程時間。這也是和傳統兩道工序車削相比,加工週期能縮短超過 60% 的主要原因。
03. 長件與重件的專家
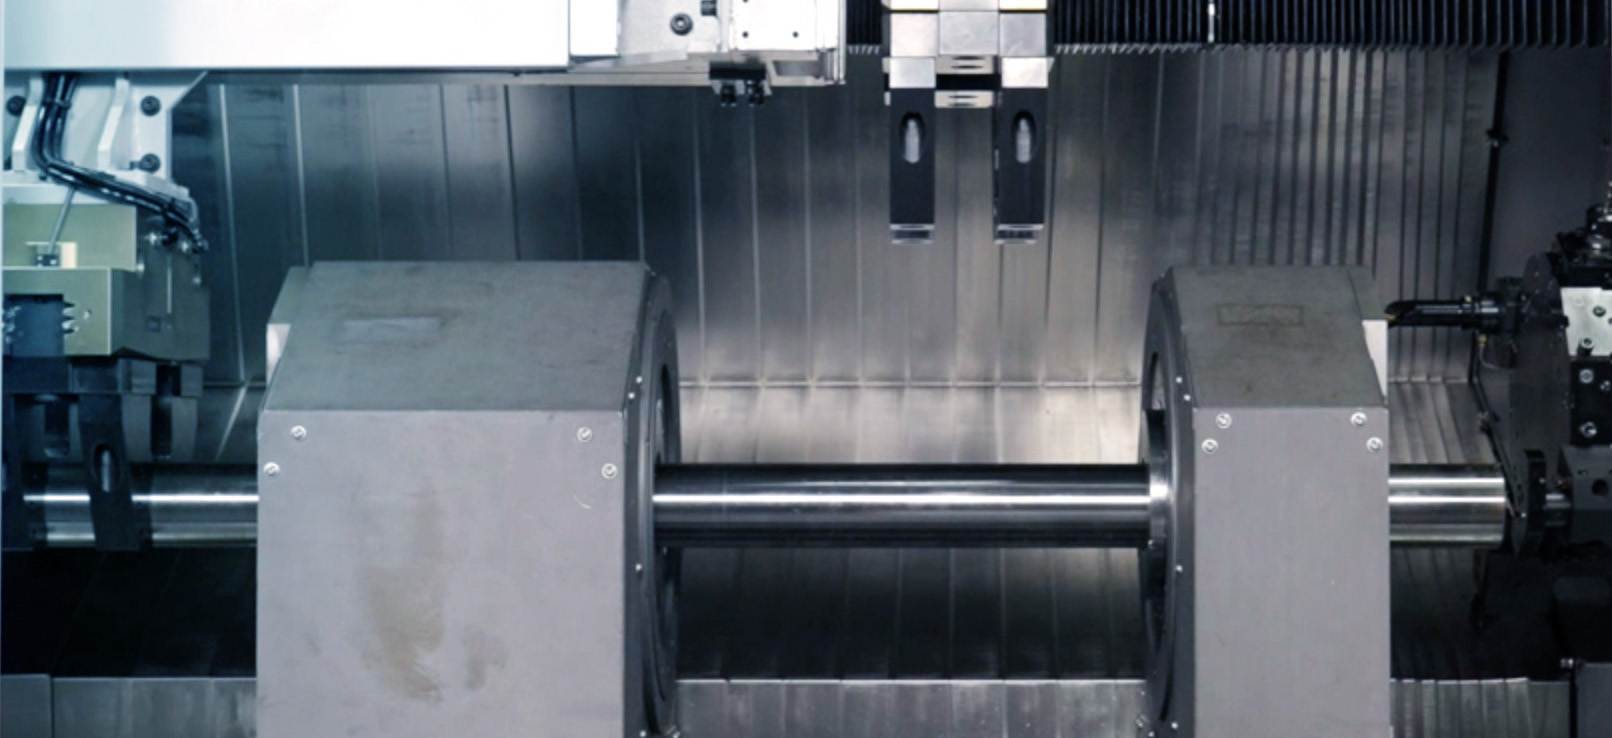
長軸和大直徑管件很難安全翻面,單端夾持時也容易彎曲或變形。兩端同時加工車床在工件的平衡點支撐,不必重新定位就能連續、穩定地加工,讓整支工件的尺寸都保持一致。這對能源、交通與重工業中的 CNC 精密車削零件非常關鍵。
04. 雙刀塔帶來多主軸般的效率
兩座刀塔並行運作,一台兩端同時加工車床就能在兩端同時進行端面、搪孔、車牙與鑽孔。這種並行加工模式,把原本四道工序的流程壓縮成一個加工循環,生產速度提升超過 60%,每件所需的人力也直接減少。
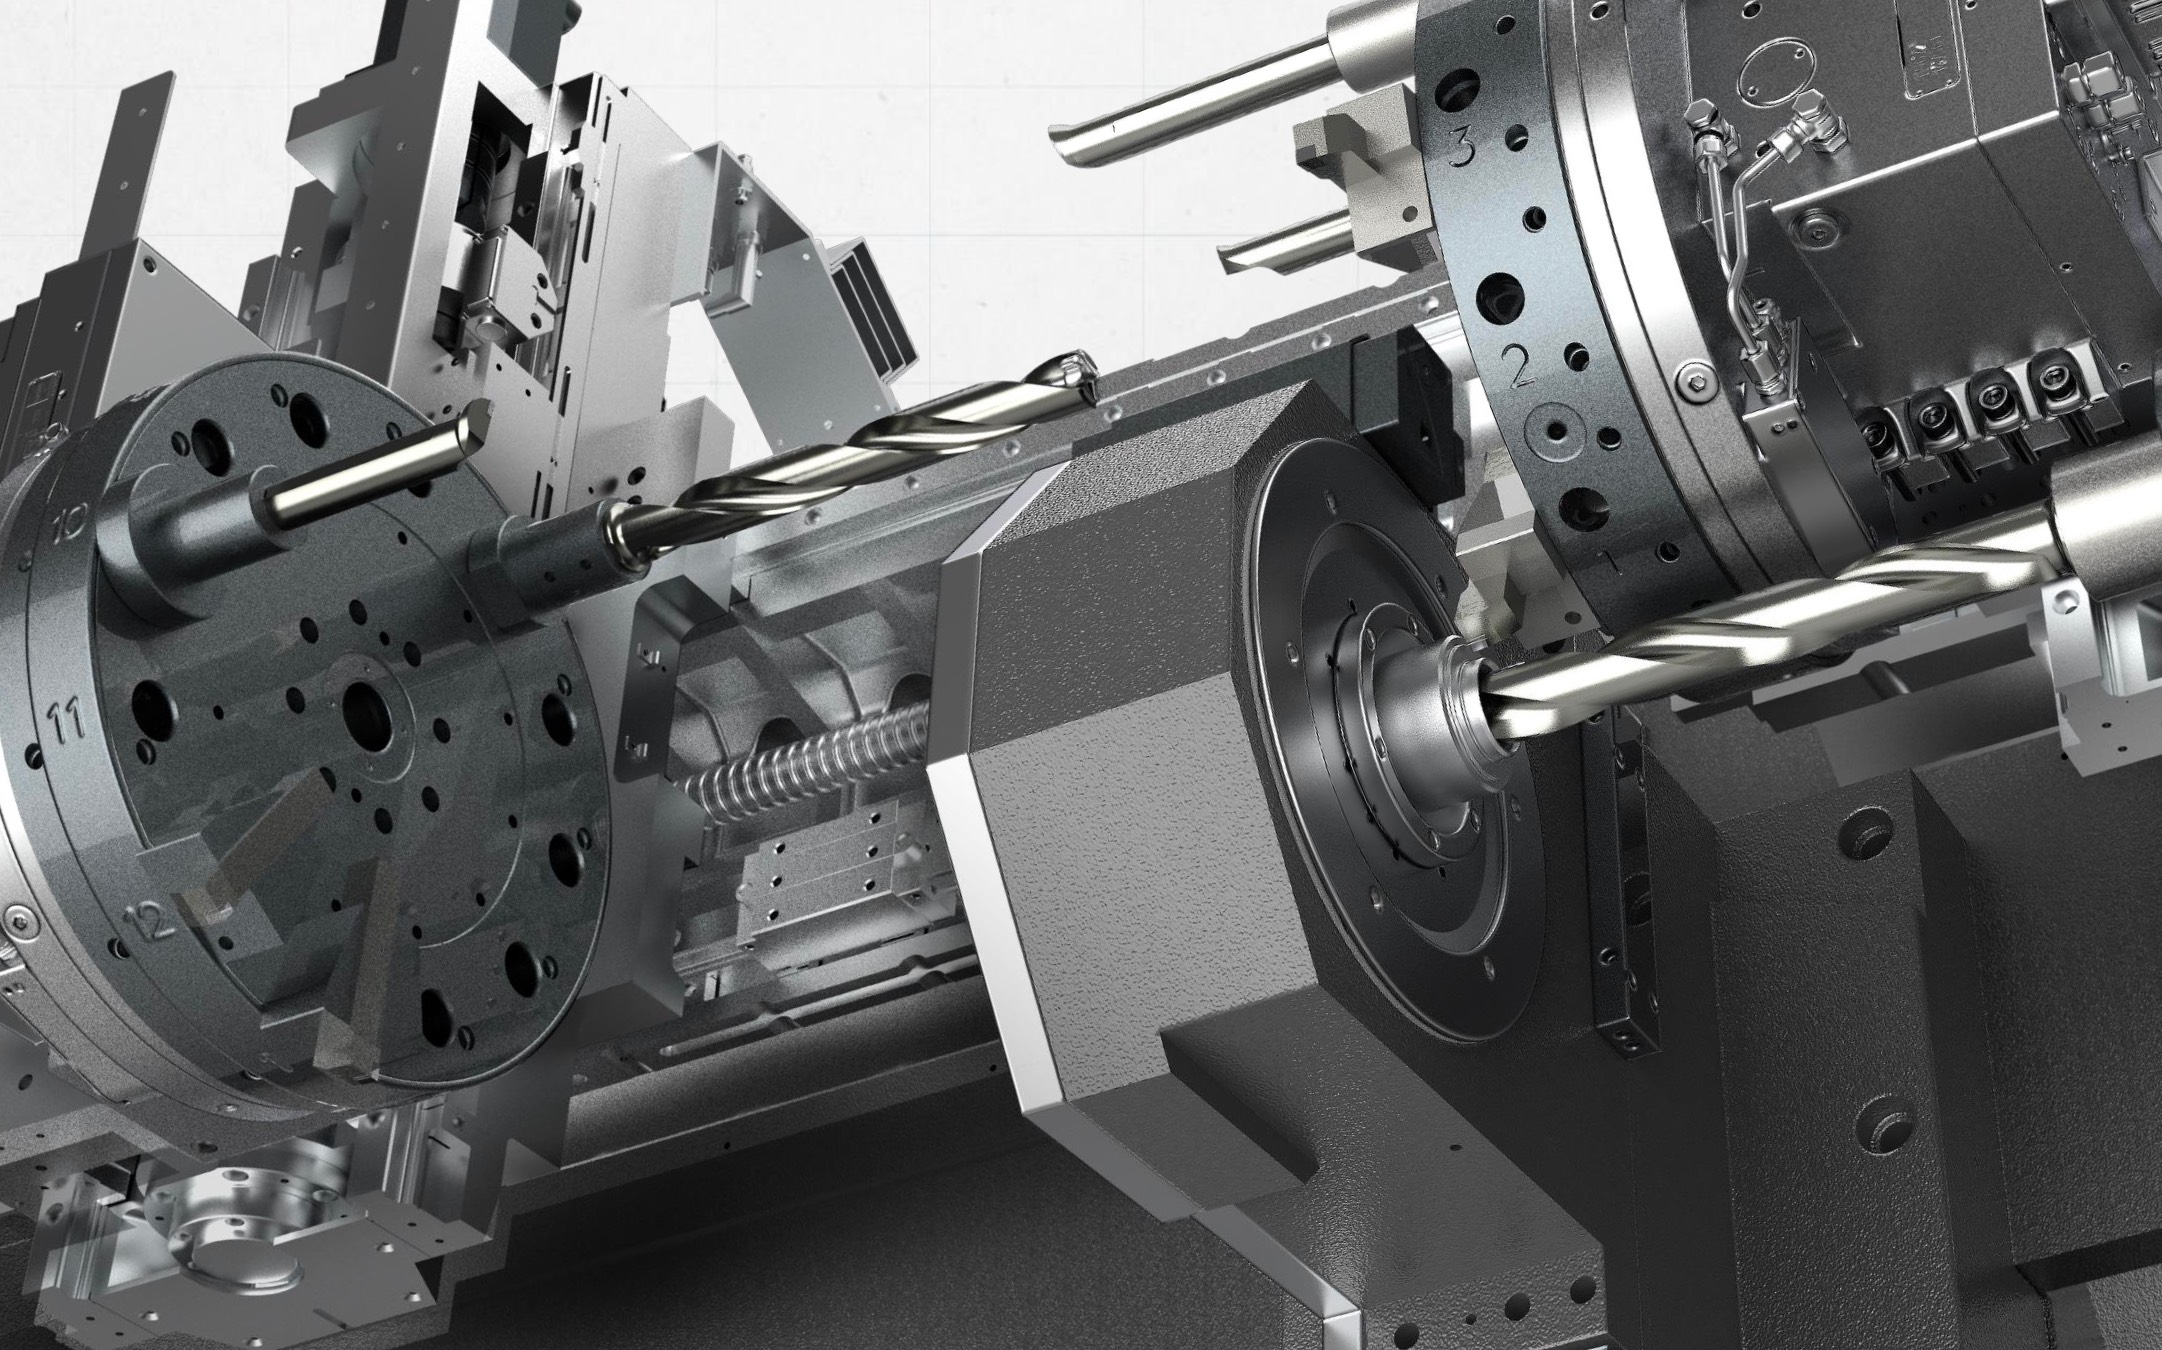
當兩端同時加工車床取代傳統兩道工序的配置,影響會擴及整條產線,而不只是單一機台。以下是製造商轉換後普遍回報的成果:
在變化快速、多品種的生產環境中,客戶同時要求更短交期與更嚴公差,兩端同時加工車床正逐漸成為有競爭力產線的標準配備,而不只是升級選項。
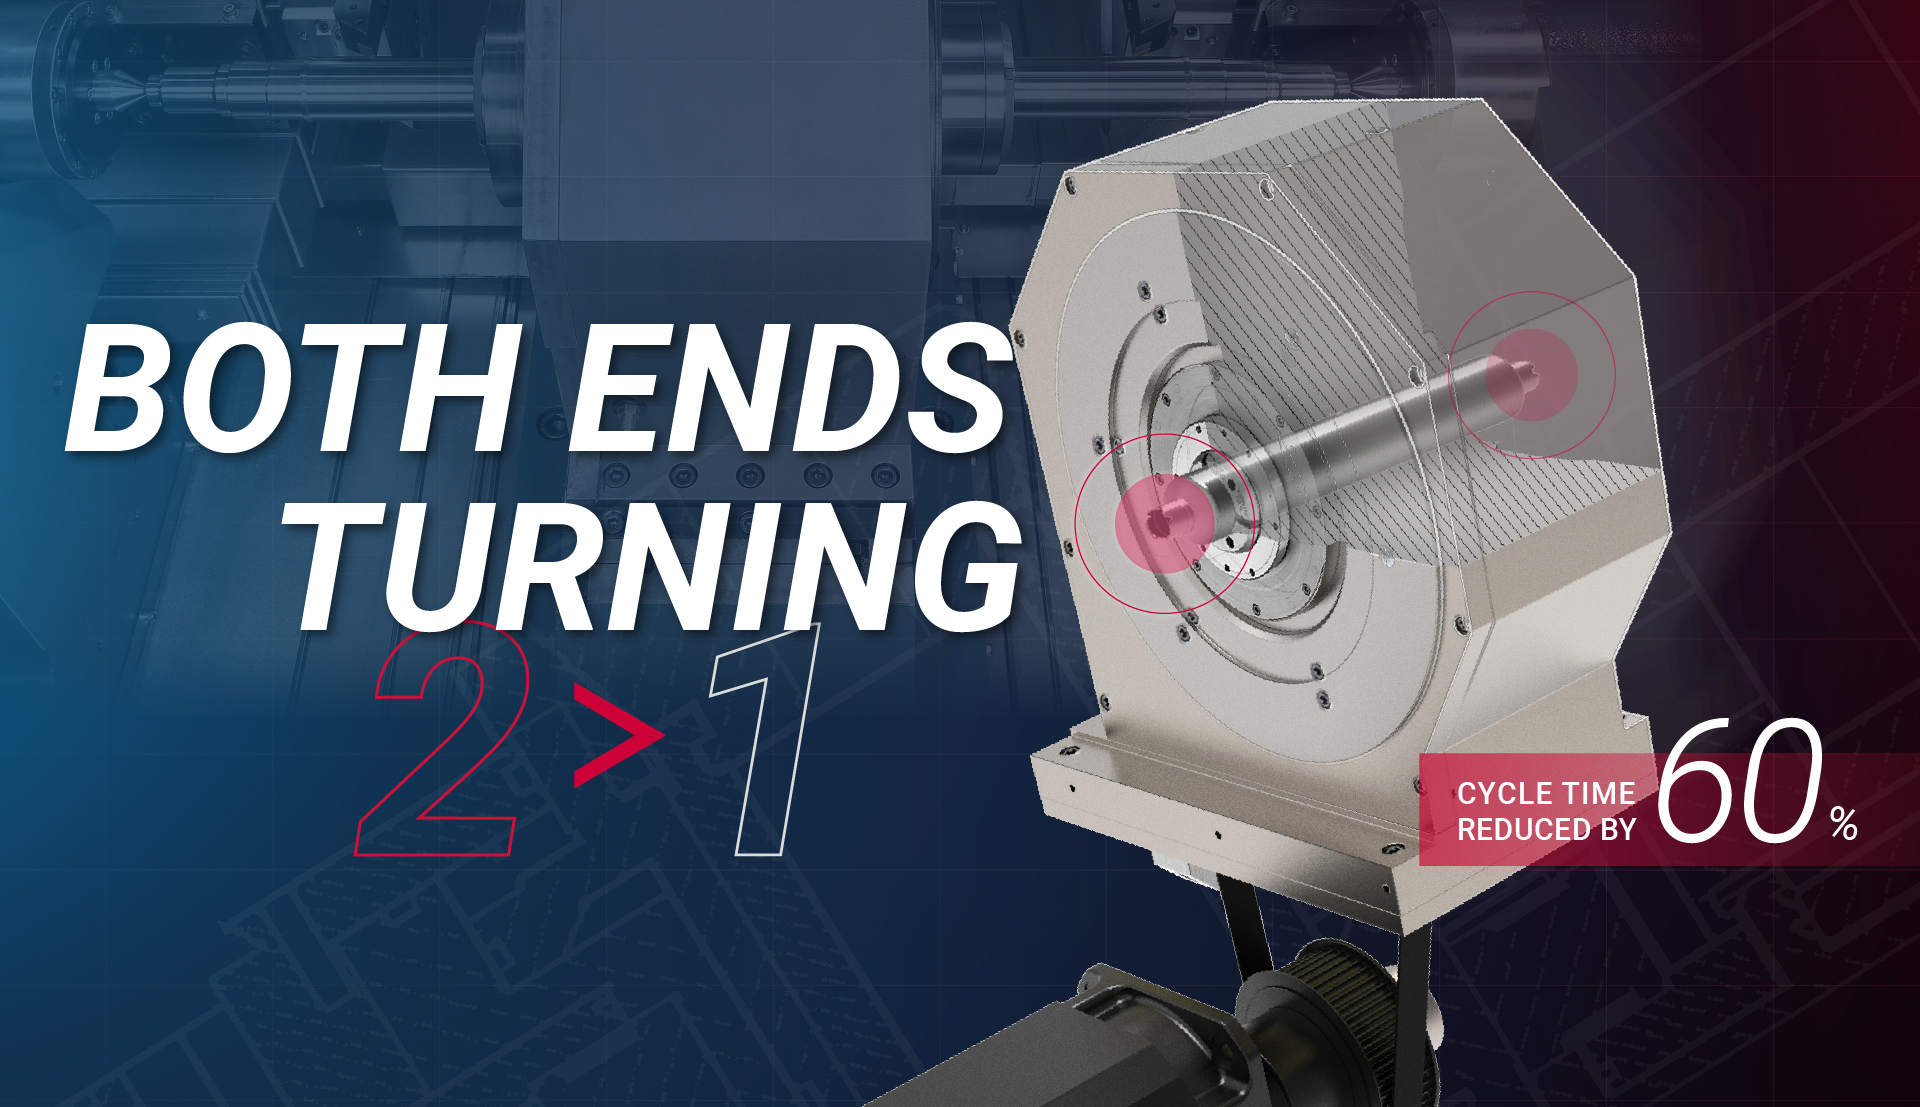
並不是每一台兩端同時加工車床的設計都一樣。健溢機械的兩端同時加工車床有兩項關鍵設計,專門解決長時間量產中常見的問題。
世界專利:自保持油壓夾頭
大多數油壓夾頭需要持續供應油壓,才能維持夾持力。一旦壓力波動或中斷,主軸熱膨脹就可能讓夾持位置偏移,產生在一個班次中不斷累積的微小誤差。健溢機械的專利自保持油壓夾頭,不需要持續供壓也能保持壓力。工件一旦夾緊,不論油壓狀態怎麼變化,都會鎖在正確位置。主軸熱膨脹不會影響夾持,長時間量產也能維持穩定精度。
精簡耐用的主軸設計
健溢機械兩端同時加工車床的主軸與夾頭系統,由不到 15 個零件組成。零件越少,可能故障的地方越少,預防保養更簡單,需要維修時也更快。這個設計理念直接延長機台壽命,把對產線傷害最大的非計畫停機降到最低。
想進一步了解我們的工程設計,歡迎參考健溢機械核心技術頁面,或瀏覽完整的兩端同時加工車床產品系列,查看規格與應用案例。
選擇健溢機械,投資的不只是一台車床,而是一個穩定、高效且經得起未來考驗的生產基礎。
Q:哪些零件最適合用兩端同時加工車床?
長軸、重型管件、聯軸器,以及任何兩端同心度要求嚴格的圓柱工件,都很適合。因為長度、重量或材料特性而難以翻面,或翻面有安全疑慮的零件,更是兩端同時加工的理想對象。
Q:兩端同時加工車床比傳統兩道工序車削快多少?
一次架設同時加工兩端,和傳統兩道工序相比,加工週期可縮短 60% 以上。省去翻面、重新夾持的時間,以及等待第二台機台的排隊時間,都是速度提升的原因。
Q:健溢機械的兩端同時加工車床和其他品牌有什麼不同?
健溢機械擁有自保持油壓夾頭的世界專利,不需要持續供應油壓就能維持夾持力,避免長時間量產中的熱漂移誤差。搭配零件不到 15 個的主軸與夾頭系統,健溢機械的兩端同時加工車床把停機降到最低,並長期維持尺寸穩定。
Q:兩端同時加工車床適合自動化產線嗎?
適合。兩端同時加工車床一次架設就能完成兩端加工,非常容易搭配自動上下料系統。搬運步驟少,整合的複雜度就低;穩定的夾持特性,也能支援無人化或關燈生產。